
Hvorfor hårdmetalskæreknive er essentielle for høj-silicium GO-stålbehandling
Kornorienteret elektrisk stål er rygraden i fremstilling af transformerkerner, og ingen kvalitet er mere krævende end kornorienteret stål med høj silicium. Dets overlegne magnetiske egenskaber har en pris: det samme siliciumindhold, der reducerer kernetab, gør materialet slibende, hårdt og svært at skære. Klinge af hårdmetal er blevet industristandarden af netop denne grund. De giver den slidstyrke, kantstabilitet og skærenøjagtighed, som højsiliciumkornorienteret stål kræver, hvilket beskytter både produktkvalitet og produktionsøkonomi.
Forståelse af højsiliciumkornorienteret stål
Kornorienteret stål med høj silicium, også kendt som kornorienteret elektrisk stål, indeholder typisk 2,9 til 3,5 vægtprocent silicium. Tilsætningen af silicium øger den elektriske resistivitet, hvilket reducerer hvirvelstrømtab i transformatorkerner betydeligt. En kontrolleret rulle- og udglødningsproces producerer en Goss-tekstur, der justerer krystalkorn i rulleretningen for at optimere magnetisk fluxledning.
Transformatorproducenter er afhængige af dette materiale til at bygge kerner, der minimerer tab uden belastning og fungerer pålideligt ved høje fluxtætheder. Det er meget udbredt i krafttransformatorer, distributionstransformatorer og store generatorstatorer, hvor magnetisk effektivitet omsættes direkte til driftsbesparelser. Men de samme metallurgiske egenskaber, der gør dette stål magnetisk effektivt, skaber også alvorlige udfordringer for skærende værktøjer.
Afvejningen: Højere siliciumindhold forbedrer den magnetiske ydeevne, men øger hårdheden og skørheden, hvilket gør stålet betydeligt sværere at forskyde end konventionelt lavkulstofstål.
Hvorfor standardblade kæmper med siliciumstål
Konventionelle klippeblade, typisk lavet af højhastighedsstål eller værktøjsstål, slides hurtigt ved bearbejdning af højsiliciumkornorienteret stål. Tre faktorer fremskynder bladnedbrydning:
- Slibende oxidbelægning: Isoleringsbelægningen på ståloverfladen er meget slibende og virker som sandpapir på klingekanten.
- Arbejdshærdning: Selve klipningsprocessen hærder skærezonen, hvilket gør efterfølgende skæringer gradvist vanskeligere.
- Høj materialehårdhed: Med hårdhedsværdier langt over almindeligt kulstofstål forårsager siliciumstål hurtigere kantafrunding og mikrospåner.
Da bladet sløves, kan det ikke bryde materialet rent. I stedet strækker den sig og river derefter arket i stykker, hvilket skaber markante grater langs den afskårne kant. Det er her, hårdmetalskæreblade ændrer økonomien og kvaliteten af hele processen.
| Ydelsesfaktor | Højhastighedsstålblad | Hårdmetal skæreblad |
|---|---|---|
| Hårdhed | 63 til 67 HRC | 85 til 94 HRA |
| Slidstyrke | Moderat | Fremragende |
| Kantstabilitet | Fair | Superior |
| Omslibningsinterval | Kort | 3 til 5 gange længere |
| Burr kontrol | Nedbrydes hurtigt | Konsekvent |
Kernefordelene ved hårdmetalskæreblade
Tungsten carbid klinger kombinerer ekstrem hårdhed med tilstrækkelig sejhed til at modstå kraftige forskydningskræfter. Den cementerede carbidmatrix giver adskillige specifikke fordele til højsiliciumkornorienteret stålbearbejdning:
- Forlænget levetid mellem efterslibningerne
- Konsistent kantgeometri på tværs af lange produktionsserier
- Rens brud med minimal grat og mikrorevner
- Højere skærehastigheder uden overdreven varmeudvikling
I modsætning til værktøjsstål, der blødgøres ved høje temperaturer, bevarer hårdmetal sin hårdhed under krævende termiske og mekaniske belastninger. Selvom de oprindelige indkøbsomkostninger for en hårdmetalklinge overstiger en højhastighedsstålklinge, er omkostningerne pr. snit betydeligt lavere. Færre bladskift betyder mindre nedetid, mindre skrot og lavere arbejdsomkostninger til udskiftning af værktøj.
Hvordan skærekvalitet påvirker transformatorkernens ydeevne
Grathøjde og kantkvalitet bestemmer direkte, om en transformerkerne vil opfylde sine magnetiske tabsmål. For store grater skaber elektrisk kontakt mellem tilstødende lamineringer, hvilket tillader interlaminære strømme at flyde og øger hvirvelstrømstab. Hårdmetalklinger producerer en ren, firkantet forskydningsflade, holder grathøjder under acceptable tærskler og bevarer isoleringen mellem lamineringerne.
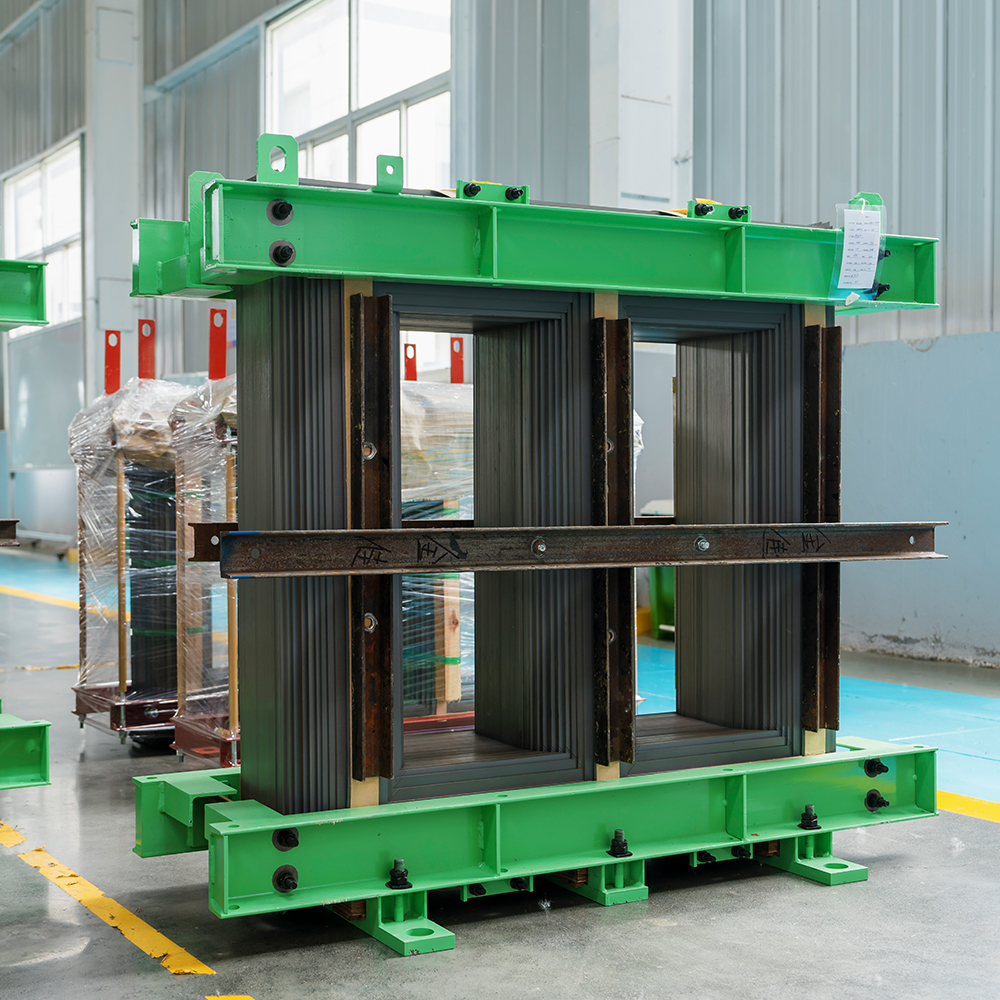
Præcisionsskårne plader forbedrer også stablingsfaktoren. Glatte, flade kanter lader lamineringer sidde tæt sammen, hvilket øger det effektive tværsnitsareal af kernen og reducerer antallet af ark, der kræves for at nå et målfluxtværsnit.
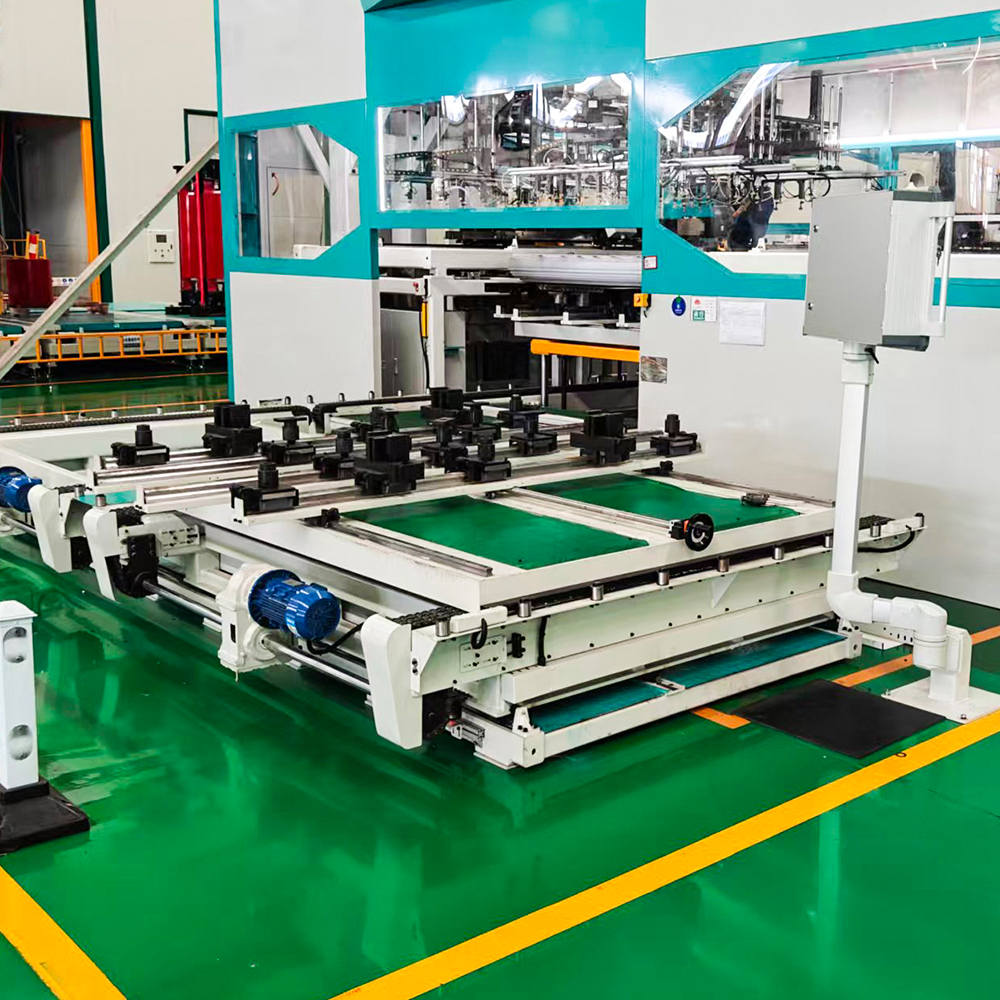
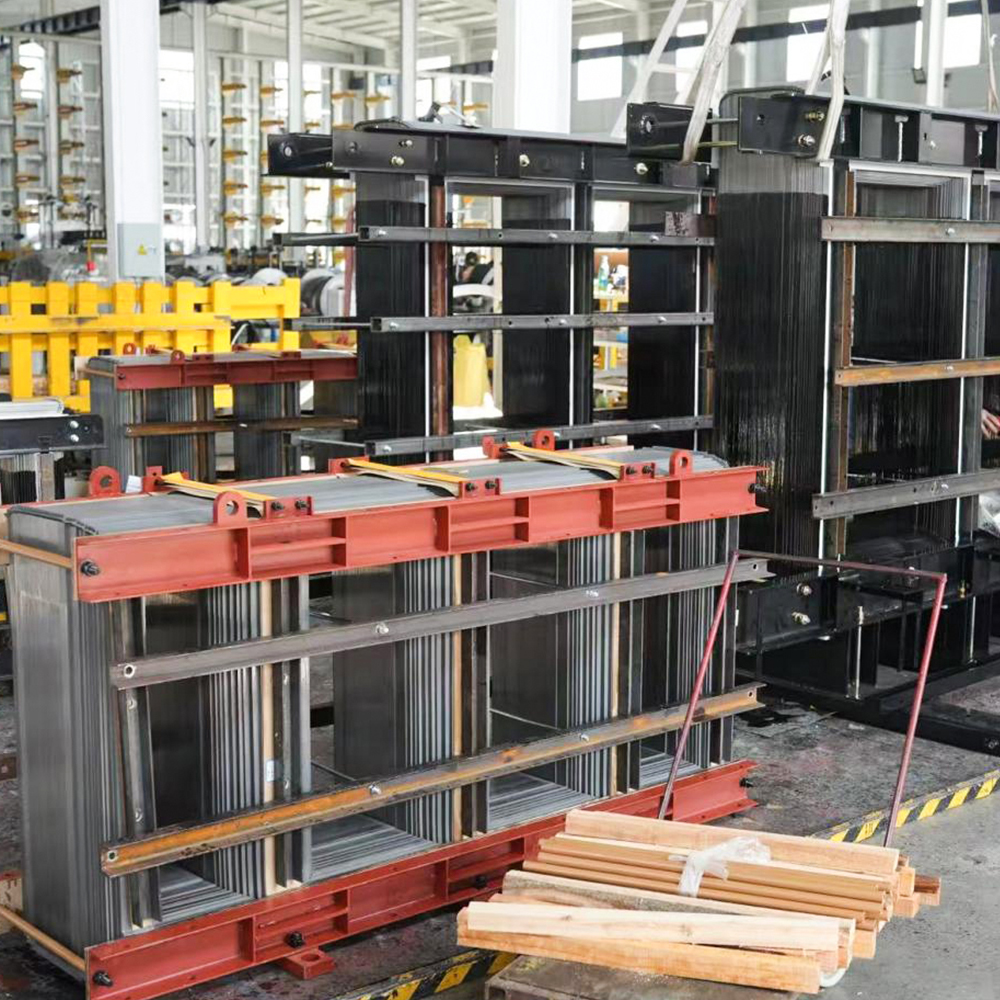
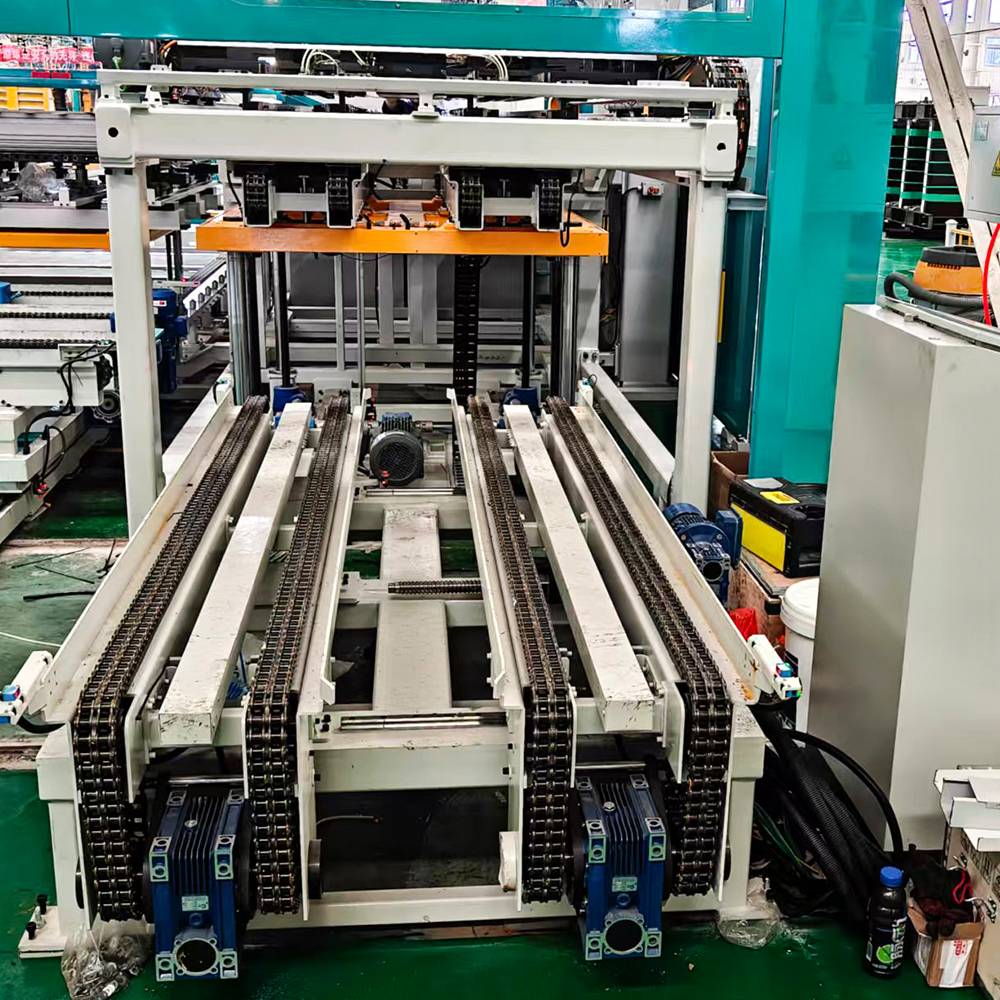
 ZXD-440 Automatisk In-line Transformer Core Stacking produktionslinje Denne linje forbindes direkte til den tværgående skærelinje, hvilket muliggør samtidig klipning og stabling uden manuel håndtering. Det sikrer ensartet dimensionsnøjagtighed på tværs af lamineringer, hvilket er afgørende for nedstrøms automatiske stablingsoperationer. Se produkt →
Nedstrømsudstyr, såsom automatiske kernestablingslinjer, afhænger af dimensionskonsistensen af indkommende ark. En klinge, der driver med blot et par mikrometer, skaber progressive stablingsfejl, der formerer sig over tusindvis af lamineringer.
Hårdmetalblade i moderne siliciumstål skære-i-længde linier
Moderne siliciumstålforarbejdning er afhængig af højhastigheds-klip-til-længde-linjer, der integrerer afvikling, nivellering, klipning og stabling i én kontinuerlig strøm. Disse linjer kører med høj gennemstrømning, og ethvert bladskift tvinger nedetid. Hårdmetal klippeblade reducerer vedligeholdelsesstop og holder præcisionen stabil, hvilket gør dem essentielle i automatiserede produktionsmiljøer.
Producenter såsom Jiangsu Jingtianxia Electric Technology, en leverandør af siliciumstål skåret i længder , designe deres skærestationer omkring mulighederne for hårdmetalværktøj. HJDZ440 siliciumstål skåret-til-længde linje, for eksempel, er konstrueret til at opretholde snævre dimensionelle tolerancer over lange batches, netop den driftstilstand, hvor hårdmetal klinger udmærker sig.
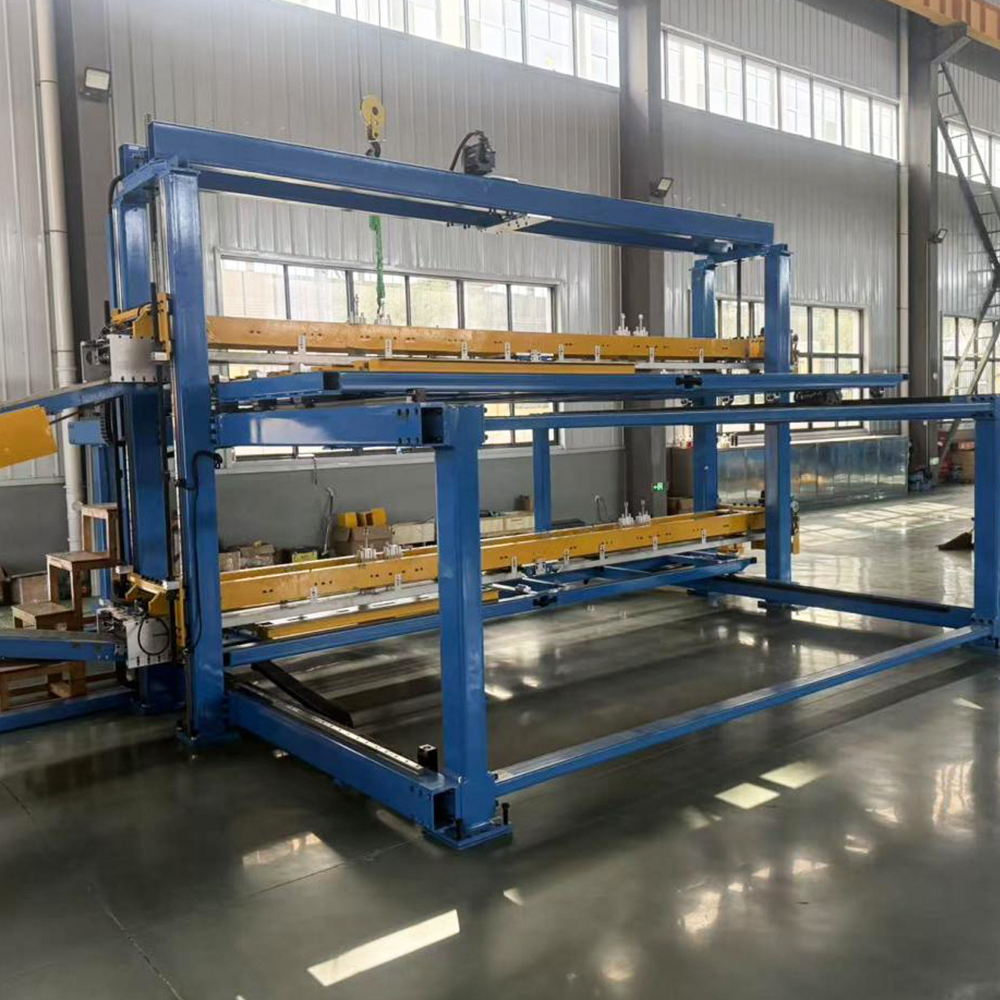 HJ-DZ-440 Silicium stål skære-i-længde linje Højpræcisionsklippelinje med Siemens servostyring og hårdmetalværktøj, der opnår ±0,2 mm skærenøjagtighed. Den understøtter både offline og in-line stabling, hvilket gør den velegnet til lang batchproduktion, hvor kantkvalitet og repeterbarhed er afgørende. Se produkt →
Til operationer med smallere båndbredder eller lettere sporvidde, tilbyder HJDZ300 siliciumstålklippelinjen den samme vægt på kantkvalitet og repeterbarhed, igen og er afhængig af hårdmetalskæreknive for at levere ensartede resultater.
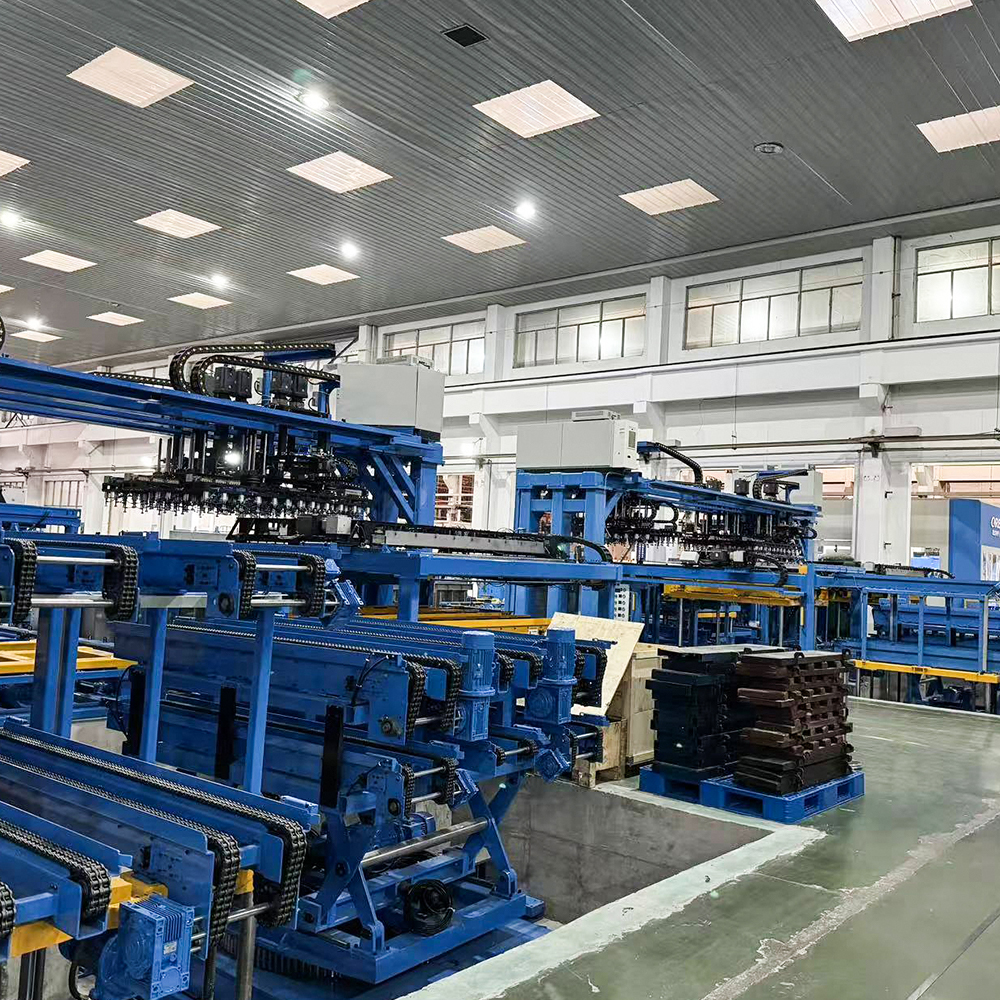 HJ-DZ-300 Silicon Steel Shear Line Kompakt skærelinje designet til små og mellemstore transformatorproducenter, bearbejdningsbredder op til 300 mm. Den tilbyder samme præcision som større modeller, med servodrevet nøjagtighed og lav støj, ideel til multi-varietet, small-batch produktion. Se produkt →
Valg af den rigtige hårdmetalkvalitet og geometri
Ikke alle hårdmetalklinger fungerer ens. Den effektive forarbejdning af kornorienteret stål med høj silicium afhænger af, at kvaliteten og geometrien matcher de specifikke linjeparametre.
Karbidkvalitet
Højere koboltindhold øger sejheden, men reducerer hårdheden; lavere koboltindhold forbedrer slidstyrken, men øger skørheden. De fleste applikationer til klipning af siliciumstål bruger kvaliteter med koboltindhold mellem 6% og 15%, hvilket balancerer slagfasthed med kantlevetid.
Bladgeometri
- Rive- og frigangsvinkler styrer spændingsfordelingen under klipning.
- En stabil skærkant med en kontrolleret sliberadius forhindrer skår ved første kontakt.
- Tilstrækkelig rygfrigang reducerer friktionen mellem bladet og det afisolerede lag.
Maksimering af knivens levetid gennem vedligeholdelse
Regelmæssig inspektion og rettidig efterslibning holder hårdmetalskæreknive i optimal stand. Bladene skal slibes om, før kantnedbrydning bliver synlig, fordi skjulte mikrospåner fremskynder yderligere skade. Præcisionsslibeudstyr og kvalificerede operatører er afgørende for at genskabe den originale skæregeometri uden at indføre slibeforbrændinger.
Smøring og spændemoment påvirker også knivens stabilitet, så operatører bør følge maskinproducentens specifikationer for hver skærelinje. At holde et reserveklingesæt klar reducerer nødnedetid og gør planlagt omslibning til en rutinemæssig del af produktionsplanlægningen.
Ofte stillede spørgsmål
Spørgsmål 1: Hvor ofte skal hårdmetalskæreblade omslibes?
Genslibningsintervallet afhænger af materialekvalitet, båndtykkelse, skærehastighed og klingekvalitet. For kornorienteret stål med høj silicium under normale produktionsforhold holder hårdmetalblade typisk tre til fem gange længere end højhastighedsstålblade, med intervaller, der almindeligvis strækker sig fra flere uger til måneders kontinuerlig drift.
Q2: Kan hårdmetalblade håndtere alle siliciumstålkvaliteter?
Ja, med korrekt valg af kvalitet og kantgeometri kan hårdmetalblade skære kornorienterede, højsilicium- og endda halvforarbejdede elektriske stål. Den optimale karbidkvalitet kan dog variere med den specifikke materialehårdhed og belægningstype.
Spørgsmål 3: Hvorfor opstår grater selv med hårdmetalklinger?
Der kan opstå grater, når klingeafstanden er forkert, klingeskærmen er slidt, eller pladestøtten er forkert justeret. Hårdmetalklinger reducerer gratfrekvensen, men kan ikke kompensere for mekanisk fejljustering i skæremaskinen. Rutinemæssig vedligeholdelse af hele skærestationen er fortsat vigtig.
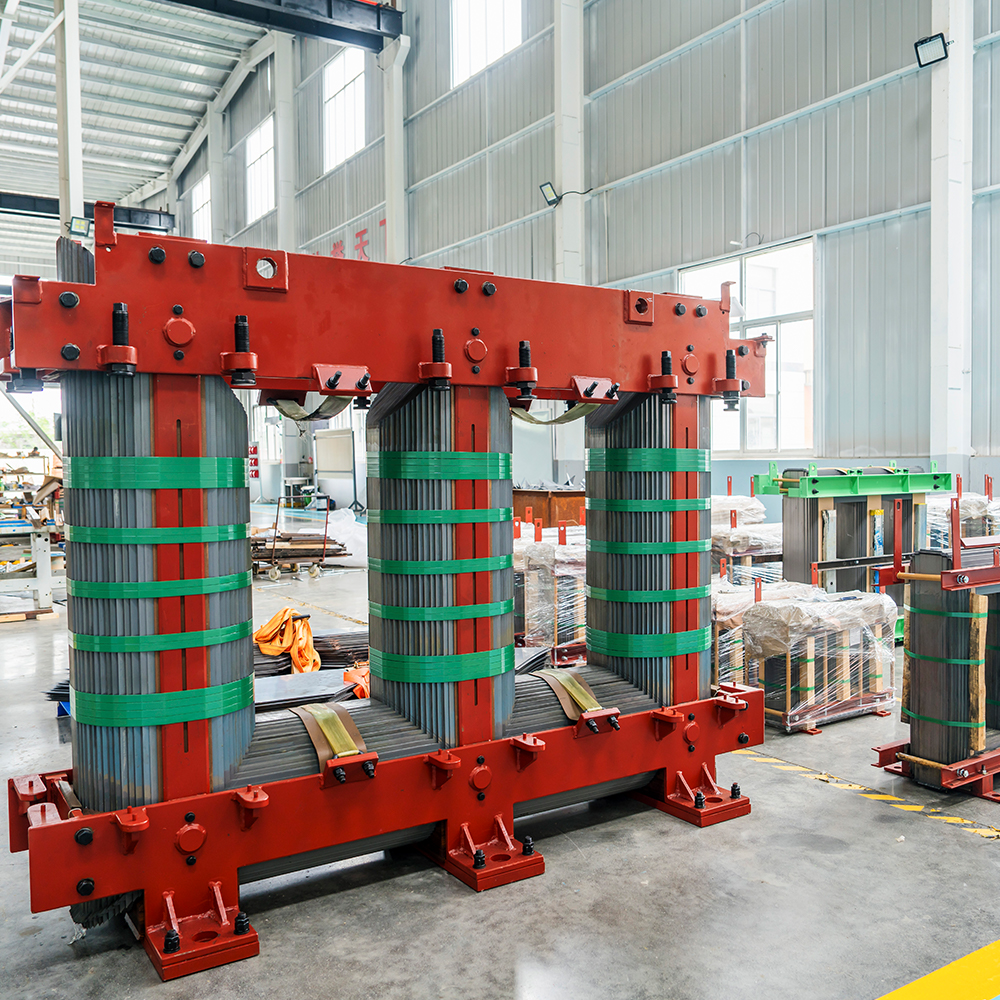
Højsiliciumkornorienteret stålbearbejdning giver ikke plads til at gå på kompromis. Materialets enestående magnetiske ydeevne stiller ekstraordinære krav til skæreværktøjer, og kun hårdmetalskæreknive leverer konsekvent den kantstabilitet, slidstyrke og gratfri skæring, som kræves af moderne fremstilling af transformerkerner. Udviklingen af opgraderet intelligent behandlingsudstyr fortsætter med at forstærke denne præcision-første tilgang, og for producenter, der udforsker automatiseret kerneproduktion, er valget af vingemateriale ikke en mindre forbrugsbeslutning, men en strategisk faktor, der bestemmer kernekvalitet, produktionsoppetid og langsigtede driftsomkostninger.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheder forbeholdes.Specialiseret i fremstilling af transformatorkerner