
Hvordan ZXD-440 in-line stabellinjen eliminerer menneskelige fejl i transformatorkerner
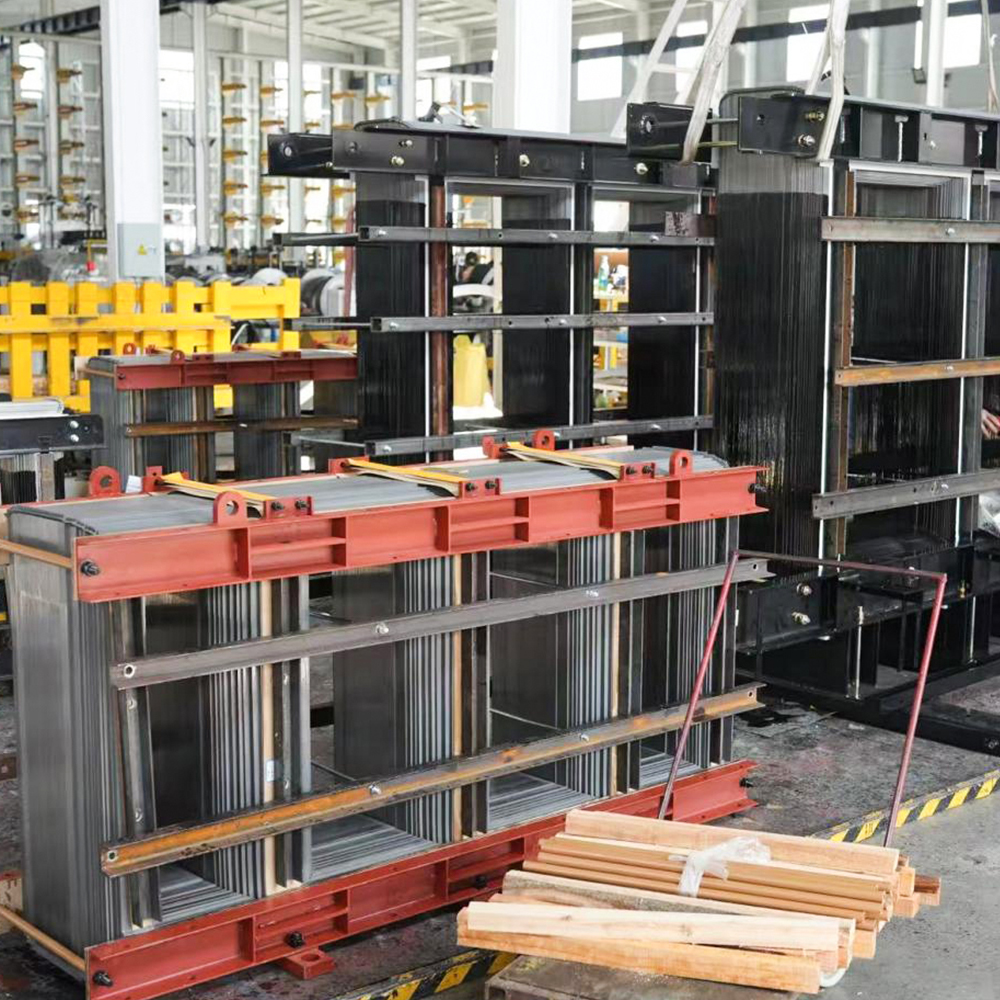
Store krafttransformatorkerner er bygget af tusindvis af tynde siliciumstållamineringer. Hver laminering skal skæres, placeres og samles til krævende tolerancer, fordi en afvigelse, der ser ubetydelig ud på en enkelt plade, sammensættes hurtigt over hele stakken. På konventionelle værksteder har kernestabling været afhængig af dygtige operatørers hænder og øjne. Men uanset hvor erfaren teamet er, introducerer manuel håndtering målbar variation i justering, ledposition og materialetilstand.
ZXD-440's automatiske in-line transformerkernestablingsproduktionslinje blev designet til at eliminere præcis disse variationer. I stedet for blot at gøre operatøren hurtigere, fjerner den operatøren fra de punkter, hvor præcision betyder mest. Denne artikel forklarer, hvor menneskelige fejl kommer ind i stablingsprocessen, hvordan ZXD-440 modvirker hver fejltilstand, og hvad det betyder for producenter af store krafttransformatorkerner.
Hvor menneskelige fejl kryber ind i kernestabling
Stabling af transformerkernelamineringer er ikke blot et spørgsmål om pæling af stålplader. Isoleringsbelægningen skal forblive intakt, stødspalterne og trin-lapsamlingerne skal følge en præcis rækkefølge, og de endelige kernedimensioner skal holde inden for snævre tolerancer. I en stor krafttransformatorkerne er de praktiske konsekvenser af stablingsfejl alvorlige.
- Øget kernetab: Fejljusterede lamineringer øger hvirvelstrømstab og skaber lokaliserede hot spots, der reducerer transformatoreffektiviteten.
- Mekanisk skade: Håndtering kan ridse eller slide isoleringsbelægningen, som kortslutter tilstødende lamineringer og forringer den magnetiske ydeevne.
- Dimensionel afvigelse: En lille fejljustering på ét ark formerer sig på tværs af tusindvis af lag og kan skubbe færdige kerner ud af specifikationen.
- Støj og vibrationer: Uregelmæssig stabling ændrer det magnetiske kredsløb og øger hørbar støj og mekaniske vibrationer under drift.
For producenter af store krafttransformatorer er disse fejl ikke blot kosmetiske. En kerne, der fejler elektrisk test i slutningen af produktionslinjen, kræver omfattende omarbejdelse eller i alvorlige tilfælde fuldstændig udskiftning. Skrotomkostninger, omarbejdningsarbejde og forsinkede leverancer kommer alle direkte fra stablingsfejl, der kunne have været forhindret ved kilden.
Målet er ikke at finde defekter efter at kernen er samlet, men at umuliggøre defekter under montagen.
Hvordan ZXD-440 fjerner operatørafhængig variation
ZXD-440 automatisk in-line stablelinje erstatter manuel bedømmelse ved hvert kritisk trin. Dens tekniske tilgang kan opsummeres i fire funktioner.
1. Automatiseret fodring og positionering
Lamineringer kommer ind i ZXD-440 fra opstrøms skærelinjen og justeres af servodrevne guider i stedet for med hånden. Hvert ark placeres i stakken i en kontrolleret position, så operatørens dybdeopfattelse og opmærksomhed ikke længere bestemmer justeringens nøjagtighed. Resultatet er gentagelig placering fra den første laminering til den sidste.
2. Realtidsinspektion med automatisk afvisning
Linjen integrerer et lamineringsinspektionstrin, der kontrollerer hvert ark for dimensionelle afvigelser, kantfejl og overfladeskader, før det kan komme ind i stakken. Enhver laminering, der ikke består inspektionen, afvises automatisk i en separat beholder, hvilket forhindrer defekt materiale i at forurene kernen. Denne kontinuerlige inspektion i processen erstatter de visuelle stikprøver, som manuelle operationer afhænger af.
3. Tvungen Step-Lap Geometri
Step-lap stabling er en af de mest effektive måder at reducere magnetiske tab i transformatorkerner, men kun når hver samling følger det samme mønster. ZXD-440 styrker mekanisk stablingssekvensen, så skødepositionerne og mellemrummets dimensioner er konsistente fra det ene lag til det næste. Variabilitet forårsaget af operatørtræthed, distraktion eller vane fjernes fuldstændigt.
4. Produktionsdata og sporbarhed
Fordi hele processen er automatiseret, kan ZXD-440 registrere stablingsparametre, inspektionsresultater og produktionstal uden papirarbejde. Disse data giver kvalitetsingeniører synlighed i hver batch og skaber et revisionsspor, som manuelle processer ikke kan give. Når en producent skal bevise proceskontrol over for en forsyningskunde, er denne registrering stadig vigtigere.
Automatisering reducerer ikke blot menneskelige fejl; det eliminerer de betingelser, hvorunder menneskelige fejl opstår.
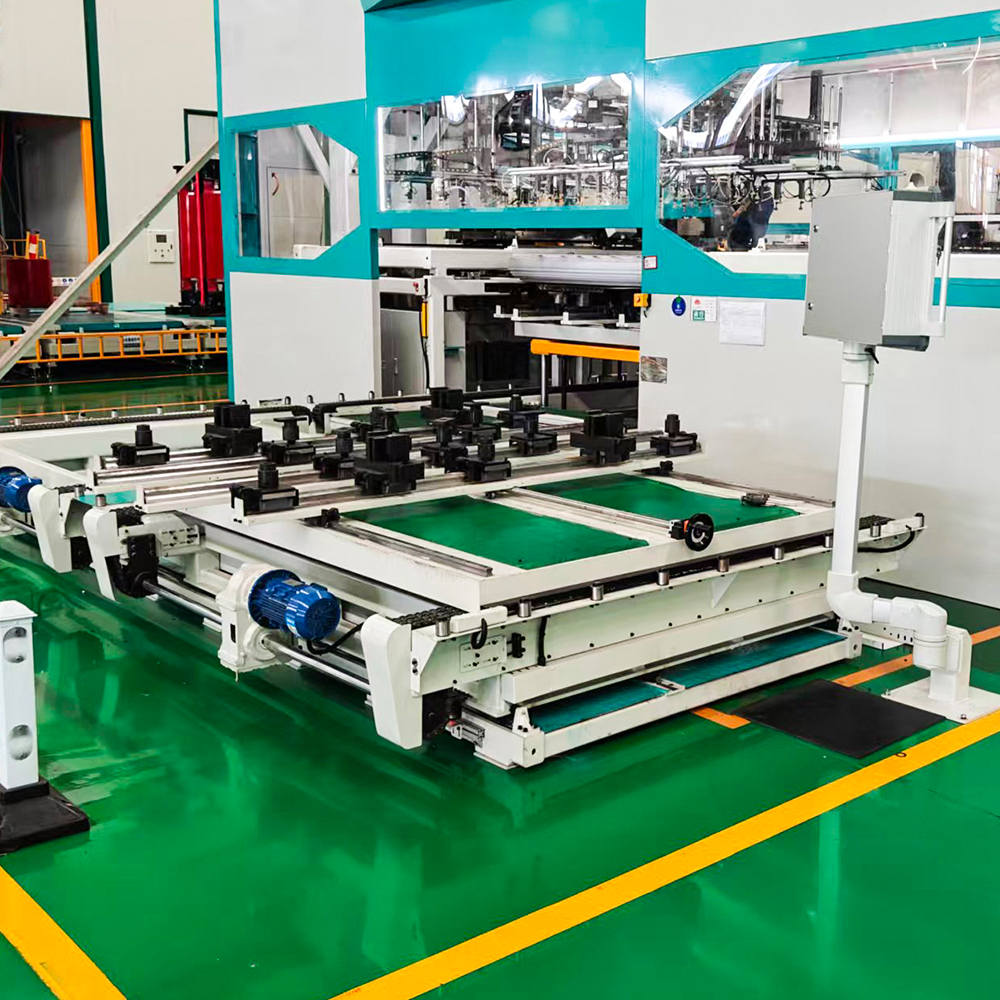
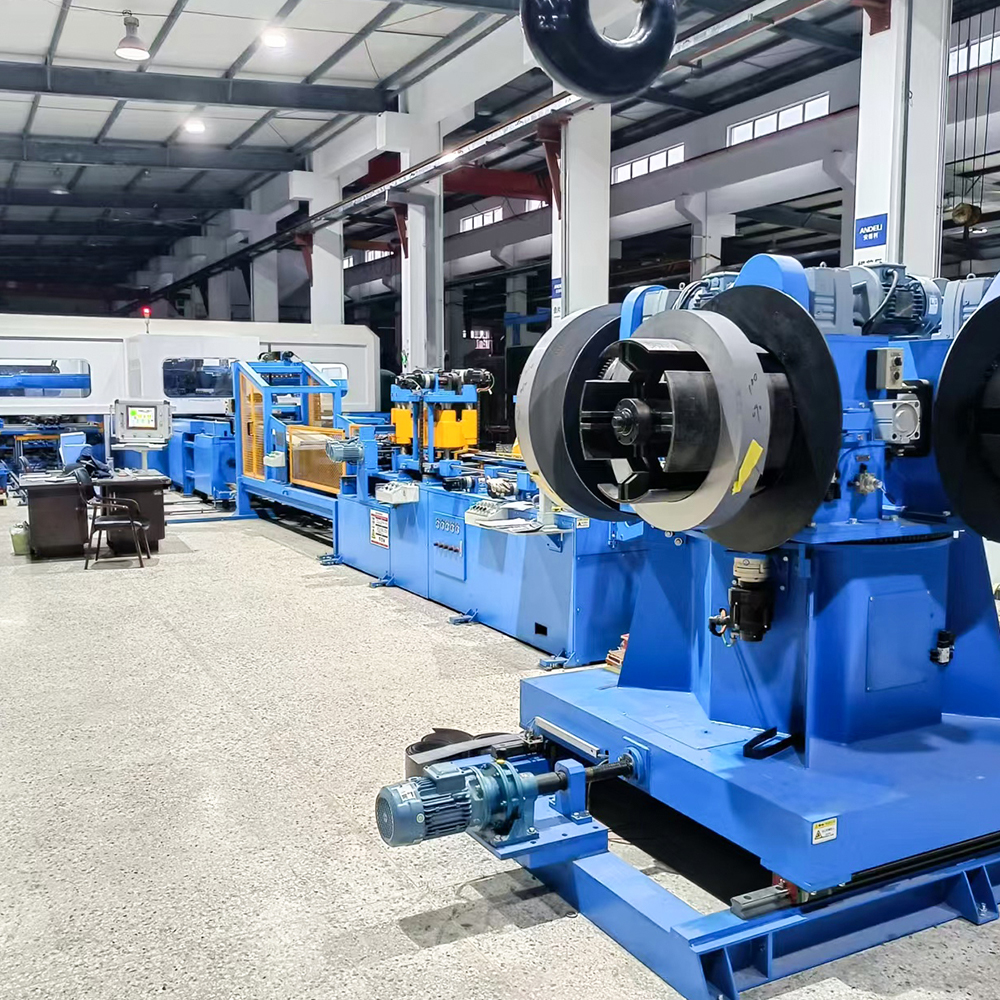
 ZXD-440 Automatisk In-line Transformer Core Stacking Line Dette in-line-system forbinder direkte til klippe-til-længde-linjen og stabler lamineringer umiddelbart efter skæring. Det eliminerer mellemliggende buffering og manuel håndtering, mens den automatisk registrerer stablingsparametre og inspektionsdata for bedre processporbarhed. Se produkt →
In-line vs. offline stabling: Hvorfor integration betyder noget
Offline stablesystemer er værdifulde, når kerner produceres i separate arbejdsceller, med lamineringer transporteret mellem maskiner. Men hver overførsel mellem skæring, opbevaring og stabling introducerer håndteringspunkter, hvor ark kan blive beskadiget eller blandet. ZXD-440 er designet til at blive placeret direkte bag klippe-til-længde-linjen og modtage lamineringer umiddelbart efter skæring og stable dem uden mellemliggende buffering.
| Feature | Manuel stabling | Offline automatiseret linje | ZXD-440 In-Line |
|---|---|---|---|
| Lamineringsfodring | Håndfremført ark for ark | Halvautomatisk læsning | Direkte fra klippe-til-længde linje |
| Justeringsnøjagtighed | Operatør afhængig | Faste mekaniske guider | Servodrevet præcisionspositionering |
| Inspektion | Visuel stikprøve | Periodisk manuel kontrol | Hver laminering, i realtid |
| Defekt lamineringshåndtering | Manuel fjernelse | Halvautomatisk adskillelse | Automatisk afvisning til en separat beholder |
| Dataoptagelse | Papir optegnelser | Lokale rekorder | Integreret sporbarhed |
Sammenligningen gør en vigtig pointe synlig: In-line betjening er ikke kun et spørgsmål om layout bekvemmelighed. Når skæring, inspektion og stabling er forbundet i ét automatiseret flow, reduceres antallet af operatører involveret i materialehåndtering, og antallet af muligheder for håndtering af skader falder med det.
Producenter, der vurderer begge tilgange, kan sammenligne hele spektret af kernestabling og samlebånd for at se, hvilken konfiguration der matcher deres fabrik. For dem, der har brug for en selvstændig arbejdscelle, tilbyder LXD4201 offline-transformatorkernestablingsproduktionslinjen de samme præcisionskontroller i et batch-orienteret layout.
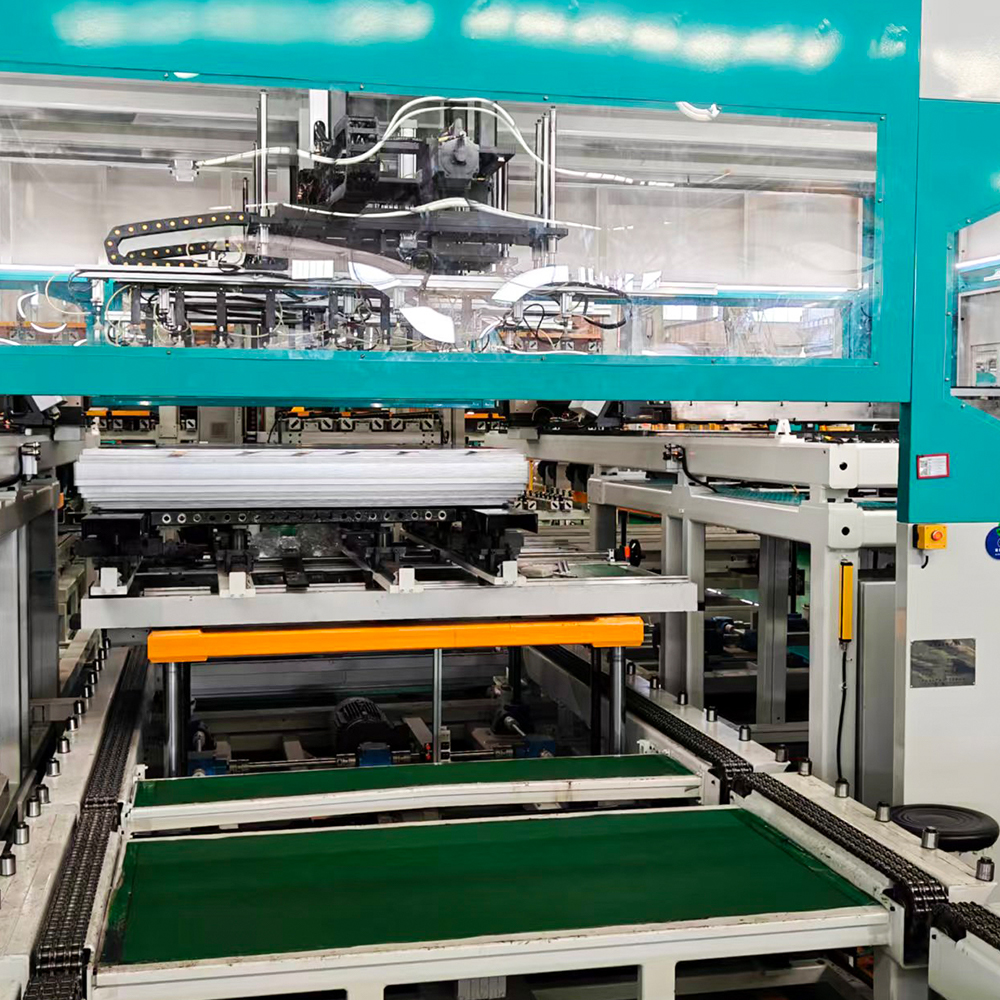 LXD-420-1 Offline Transformer Core Stacking produktionslinje Denne offline stablelinje er designet til selvstændige arbejdsceller og accepterer søjler fra skærelinjer og samler automatisk lamineringer pr. kernetegninger. Den løser problemer med manuel stabling som arkskade og inkonsekvent kvalitet og tilbyder præcis batch-orienteret kontrol. Se produkt →
Fra skærelinje til færdig kerne: En komplet automatiseret arbejdsgang
ZXD-440 udfører stablefunktionen, men kvaliteten af en krafttransformatorkerne bestemmes, før den første laminering når stakken. Siliciumstål skal rulles ud, nivelleres og skæres i præcise længder uden grater eller kantskader. En afskåret linie med stabil forskydningsgeometri er derfor en nødvendig partner til stablingsfasen.
Jingtianxias produktportefølje dækker begge sider af denne arbejdsgang. HJDZ440 siliciumstål skåret-til-længde-linjen leverer dimensionelt nøjagtige lamineringer, der føres direkte ind i den automatiserede stablingsproces, hvilket giver producenterne et matchet par udstyr i stedet for en samling af uoverensstemmende maskiner.
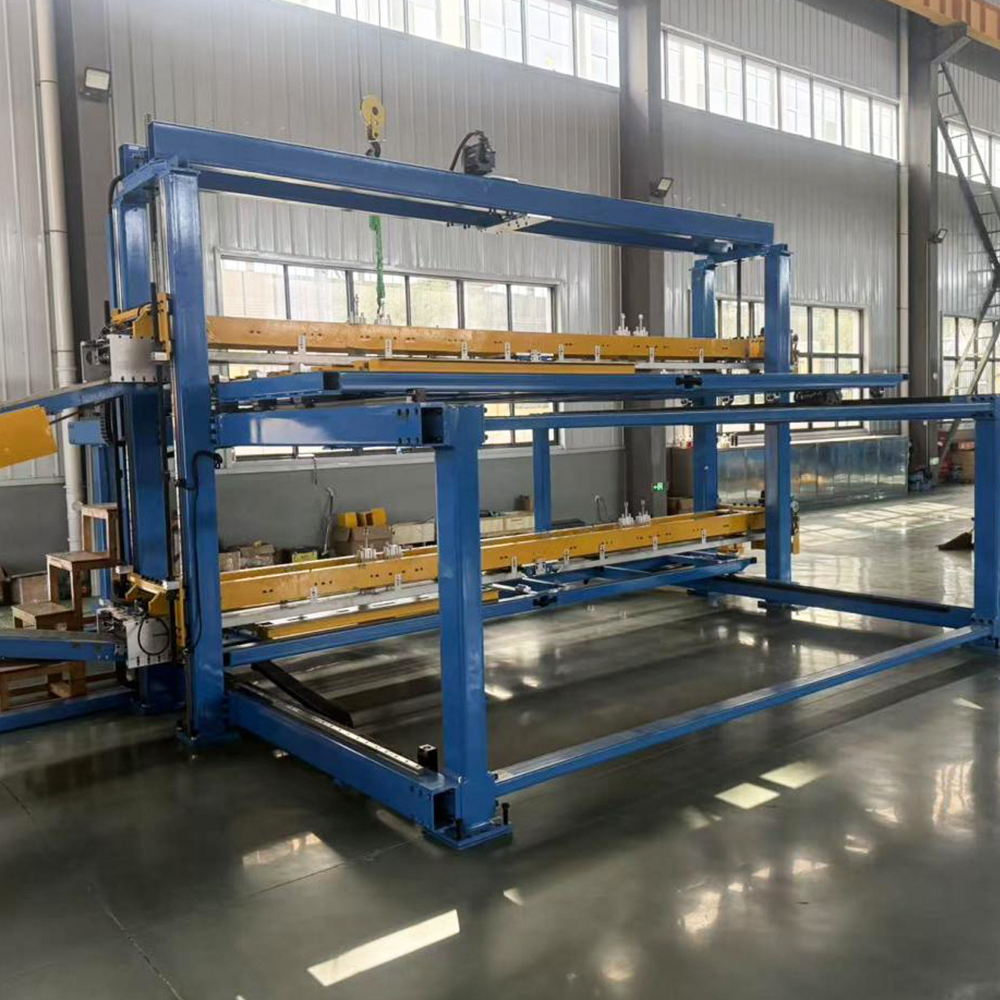 HJ-DZ-440 Silicium stål skære-i-længde linje Denne servodrevne skærelinje med høj præcision producerer dimensionelt nøjagtige lamineringer med ±0,2 mm skærenøjagtighed. Den integrerer fremføring, stansning og V-stansning og parres problemfrit med automatiseret stablingsudstyr for at sikre ensartet inputkvalitet til kernesamling. Se produkt →
Ud over selve kernelinjen designer Jingtianxia også intelligente værkstedslagresystemer og automatiserede logistiklinjer. Denne bredere kapacitet betyder noget, fordi stablingspræcision ikke kun er et udstyrsproblem. Hvis lamineringer opbevares forkert eller transporteres groft mellem processer, vil selv den bedste stablelinje kæmpe. Et komplet automatiseret arbejdsflow behandler skæring, håndtering og stabling som ét kontinuerligt system.
Ofte stillede spørgsmål
Q1: Hvilke størrelser af transformerkerner kan ZXD-440 håndtere?
ZXD-440 er bygget til store krafttransformatorkerner i mellem- til stor kapacitetsklassen. Den opnåelige lamineringsbredde, stakhøjde og kernegeometri afhænger af den specifikke linjekonfiguration, så producenter bør diskutere deres kernetegninger med ingeniørteamet for at bekræfte kompatibiliteten.
Q2: Hvordan opdager inspektionssystemet defekte lamineringer?
Inspektionsmodulet kontrollerer hver laminering optisk og dimensionelt før stabling. Lamineringer, der falder uden for den konfigurerede tolerance, omdirigeres automatisk til en afvisningsbeholder, så defekte ark aldrig når stakken.
Q3: Kan ZXD-440 føjes til et eksisterende produktionsværksted?
Ja, in-line-designet gør det muligt at placere den bag en kompatibel klippe-til-længde linje. Eftermontering af en strømlinje involverer en vurdering af stedet for at bekræfte dimensioner, materialeflow og grænsefladepunkter, efterfulgt af installation og idriftsættelse af producentens ingeniører.
Q4: Hvor mange operatører er nødvendige for at køre ZXD-440?
Linjen er designet til at køre med minimalt direkte arbejde. Operatører overvåger hovedsageligt processen, overvåger inspektionsalarmer og styrer materialeforsyningen ved indføringsenden. Det præcise personalebehov afhænger af det omgivende produktionsmiljø og niveauet af integration med hjælpesystemer.
Konklusion
Menneskelige fejl ved stabling af transformatorkerner er ikke et spørgsmål om arbejderkompetence. Det er en strukturel konsekvens af manuelle processer, hvor justering, inspektion og dokumentation alt afhænger af individuel vurdering. ZXD-440 angriber denne struktur direkte ved at installere præcisionsmekanik og automatiseret inspektion på ethvert punkt, hvor fejl historisk er kommet ind i processen.
For producenter af store krafttransformatorkerner er beslutningen om at anvende et in-line automatisk stablingssystem i sidste ende en beslutning om konsistens: ensartet placering, ensartet inspektion, ensartede data og en ensartet vej fra rå siliciumstål til færdig kerne. Som kvalitetsopgraderinger af transformerkerne fortsætter med at omforme kraftudstyrsindustrien, automatiseret behandlingsudstyr bevæger sig fra en konkurrencefordel til et krav.
En in-line stablelinje gør ikke blot en fabrik hurtigere. Det gør fabrikken mere forudsigelig, og for en så kritisk komponent som en stor krafttransformerkerne er forudsigelighed grundlaget for pålidelighed.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheder forbeholdes.Specialiseret i fremstilling af transformatorkerner