
Kernestabling og samlelinjer: Præcision, proces og ydeevne
Fremstilling af transformatorkerner repræsenterer en af de mest kritiske processer i produktion af elektrisk udstyr. En transformers ydeevne, effektivitet og pålidelighed afhænger grundlæggende af, hvor præcist dens kerne er stablet og samlet. Kernestabling og samlebånd har udviklet sig fra manuelle, arbejdskrævende operationer til stærkt automatiserede, digitalt styrede systemer, der leverer hidtil uset præcision og ensartethed. Denne artikel undersøger de tekniske aspekter af kernestabling, udviklingen af samlebånd og de målbare fordele ved moderne automatisering.
Forståelse af Core Stacking i Transformer Manufacturing
Kernestabling er processen med at samle tynde plader af kornorienteret elektrisk stål til en komplet transformerkerne. Disse lamineringer, typisk 20 gauge eller tyndere, er belagt med isolerende materiale på hver side for at minimere hvirvelstrømtab. Kernen giver en lukket bane for magnetisk flux, der forbinder de primære og sekundære viklinger, hvilket gør dens konstruktion kritisk for transformatorens ydeevne.
Grundlæggende principper for kernekonstruktion
Kernen skal opfylde flere tekniske krav:
- Magnetisk banekontinuitet: Lamineringer skal justeres for at skabe uafbrudte magnetiske kredsløb.
- Minimale luftgab: Overlapningssamlinger kræver mellemrum under 2 mm for at forhindre fluxlækage og lokal opvarmning.
- Burr kontrol: Tynde stålgevind fra skæring skal minimeres for at forhindre delvis udledning i oliefyldte transformere.
- Firkantethed og vinkelrethed: Magnetiske kredsløb skal opretholde præcise geometriske forhold.
- Stabletæthed: Korrekt kompression reducerer støjniveauet og forhindrer vibrationsinducerede skader.
Nøgleindsigt: Mellemrummet ved trinoverlappende samlinger korrelerer direkte med transformatoreffektiviteten. Selv mindre forskydninger kan øge tomgangstabene med 3-5 % og hæve driftsstøjniveauet med flere decibel. Modernee automatiserede systemer er designet til at opretholde præcision på mikronniveau på tværs af tusindvis af lamineringslag.
Kernelamineringsmaterialer og deres indvirkning på stabling
Valget af kernemateriale har grundlæggende indflydelse på stablingsprocessen. Transformatorkerner bruger højkvalitets kornorienteret elektrisk stål med en lille procentdel af silicium for at reducere hysteresetab. Materialet rulles til tynde plader og belægges med isolerende lag for at minimere hvirvelstrømstab.
| Materiel ejendom | Indvirkning på stabling | Kvalitetshensyn |
|---|---|---|
| Kornorientering | Bestemmer skærevinkler og stablingsretning | Skal opretholde ensartet orientering for magnetiske egenskaber |
| Isoleringsbelægning | Påvirker bindingsmetoder og stablingstryk | Skal forblive intakt under håndtering |
| Tykkelsestolerance | Påvirker stakhøjdens nøjagtighed | Kumulative tykkelsesvariationer påvirker endelige dimensioner |
| Edge Burr Level | Kræver skæreudstyr med præcisionsstyring | Påvirker direkte stabletæthed og isoleringsintegritet |
Stablingsprocessen skal tage højde for disse materialeegenskaber og samtidig opretholde justering på tværs af tusindvis af lamineringer. Selv med materialer af høj kvalitet påvirker stablemetoden markant den endelige transformatorydelse.
Manuel stabling vs. Automatiseret stabling
Industrien er stort set gået fra manuel stabling til automatiserede systemer. Mens manuel stabling stadig er almindelig i nogle applikationer, giver det iboende udfordringer, som automatiserede linjer adresserer.
Manuel stablingskarakteristika
- Arbejdskrævende og tidskrævende proces
- Udsat for menneskelige fejl og inkonsekvens
- Variabel stabeltæthed og justeringskvalitet
- Lavere produktivitet og højere lønomkostninger
- Er stærkt afhængig af teknikernes færdigheder og uddannelse
Fordele ved automatiseret stabling
- Konsistent, gentagelig stablingskvalitet på tværs af produktionskørsler
- Eliminering af menneskelige fejl ved laminering
- Markant højere produktionskapacitet
- Reducerede tomgangstab og lavere driftsstøj
- Lavere lønomkostninger og forbedret sikkerhed på arbejdspladsen
Industri benchmark: Automatiserede kernestablingssystemer har demonstreret støjreduktion på ca. 5 decibel og reduktion i tomgangstab på ca. 5% sammenlignet med manuelt stablede kerner. Disse forbedringer repræsenterer betydelige driftsbesparelser i løbet af transformatorens levetid.
Automatiserede kernestablingssystemer: arkitektur og drift
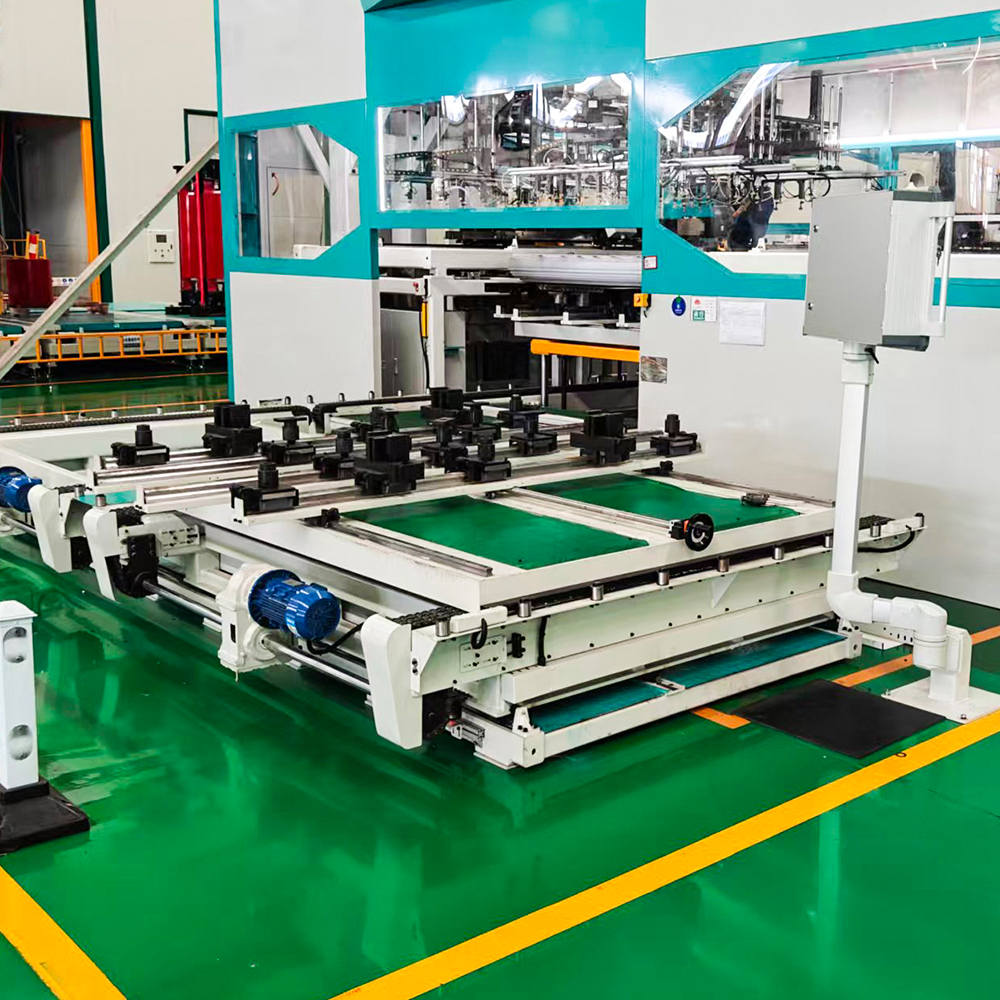
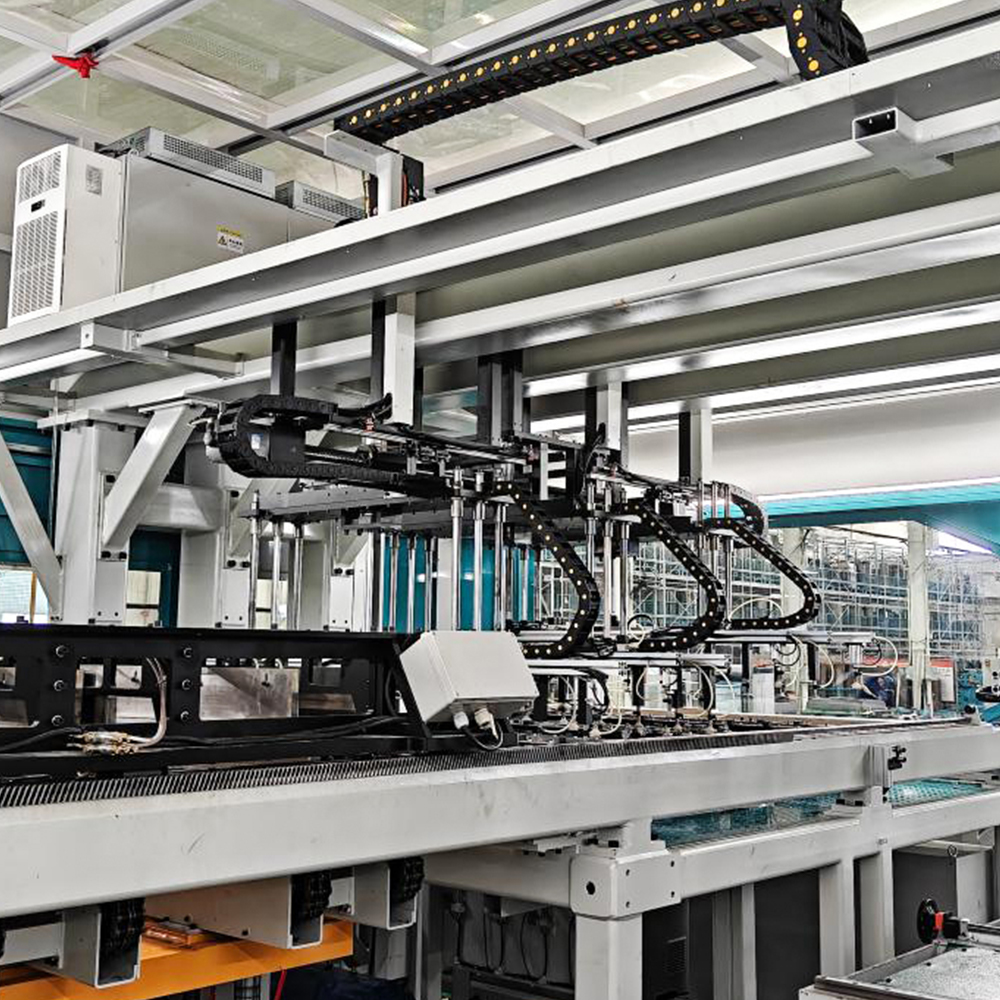
Modern Kernestabling og samlebånd integrere præcisionsskæring med automatiseret stabling i en kontinuerlig eller semi-kontinuerlig proces. GEORG autostack-serien eksemplificerer mulighederne i moderne systemer.
Systemkomponenter
- Afvikling og fodring: Spoler af elektrisk stål afvikles og føres ind i skæresystemet under spændingskontrol.
- Præcisionsklipning: Servostyrede klippeenheder producerer lamineringer med mikron-niveau nøjagtighed og kontrollerede gratniveauer.
- Mellemtransport: Udskårne laminater transporteres til stablepositioner ved hjælp af specialiserede transportørsystemer.
- E-stabler Integration: Automatiserede stablere placerer hver laminering præcist på den voksende stak.
- Tryk og omspænding: Fuldførte stakke komprimeres og sikres til videre bearbejdning.
Stacking Sequence for E-Type Cores
En typisk automatiseret stablingssekvens følger et systematisk mønster:
- Midterbens lamineringer fremføres og placeres på E-stakken.
- Stabletransportører flytter for at modtage ydre benlamineringer.
- Ydre benlamineringer er afsat på begge sider af kernen.
- Bund åg lamineringer er roteret og placeret ved bunden.
- Topåg lamineringer afsættes på en separat stak.
- Processen gentages for hvert lag og bygger kernen lag for lag.
Denne sekvens, der udføres hundredvis eller tusindvis af gange pr. kerne, kræver præcis koordinering af flere transportører og positioneringssystemer. Moderne linjer opnår denne koordinering gennem integreret datastyring og realtidskontrol.
Kvalitetskontrol i kernestabling
Kvalitetssikring under stabling er afgørende for at nå transformatorens ydeevnemål. Flere kritiske parametre skal overvåges og kontrolleres gennem hele processen.
Kritiske kvalitetsparametre
- Stakhøjde nøjagtighed: Skal matche designspecifikationer inden for snævre tolerancer.
- Lagjustering: Hver laminering skal placeres præcist i forhold til laget nedenfor.
- Gab konsistens: Mellemrum i trin skal forblive under 2 mm på tværs af alle led.
- Burr kontrol: Skæring-inducerede grater skal minimeres for at forhindre delvis udledning.
- Stabletæthed: Trykkraft skal påføres ensartet over kernen.
- Firkantethed: Magnetiske kredsløb skal opretholde vinkelrette forhold.
Måle- og verifikationsmetoder
- Lasermålesystemer til højde- og positionsovervågning i realtid
- Visionssystemer til dimensionskontrol
- Sensorfeedback til kraftkontrol under presning
- Datalogning for sporbarhed og procesoptimering
- Efter-stabel dimensionel verifikation ved hjælp af koordinatmåling
Disse kvalitetskontrolforanstaltninger er kun effektive, når de er integreret i selve stablingsprocessen. Automatiserede linjer med sensorfeedback-systemer kan registrere og korrigere afvigelser i realtid, hvilket sikrer ensartet kvalitet på tværs af hver produceret kerne.
Innovationer i Core Stacking Technology
Nylige innovationer inden for kernestablingsteknologi har transformeret produktionslandskabet. Udviklingen af intelligente, fuldautomatiske produktionslinjer repræsenterer en væsentlig milepæl i branchen.
Digital integration og industri 4.0
Moderne kernestablingslinjer har direkte dataoverførsel fra skæresystemer til stablingsudstyr. Denne integration muliggør:
- Digital parameterindstilling til forskellige transformermodeller
- Hurtigt skift mellem produktspecifikationer
- Automatisk justering af skærevinkler og stablingssekvenser
- Realtidsdataindsamling til kvalitetsovervågning
- Centraliseret digital styring af hele produktionsprocessen
Offline vs. Inline stabling
- Inline stabling: Stablesystemet er integreret direkte med skærelinjen, hvilket muliggør kontinuerlig produktion. Velegnet til højvolumen, standardiseret kerneproduktion.
- Offline stabling: Kernestabler samles separat fra skæreprocessen. Dette tillader mere fleksibel planlægning og er velegnet til større, mere komplekse kerner.
Begge tilgange giver klare fordele, og valget afhænger af produktionskrav, kernestørrelse og volumen. Nogle producenter bruger hybride tilgange til at maksimere effektiviteten på tværs af forskellige produktlinjer.
Ydelsesfordele ved præcisionskernestabling
Præcision i kernestabling betyder direkte forbedringer af transformatorens ydeevne. Automatiserede stablelinjer leverer konsekvente, målbare fordele, der påvirker transformatorens hele livscyklus.
Reducerede tab uden belastning
Præcis stabling reducerer magnetisk reluktans og minimerer hvirvelstrømstab. Automatiserede systemer kan opnå tabsreduktioner på cirka 5 % sammenlignet med manuel stabling, hvilket betyder betydelige energibesparelser i løbet af transformatorens driftslevetid.
Lavere driftsstøj
Konsekvent stabeltæthed og justering reducerer magnetostriktionseffekter, der forårsager transformerbrumming. Støjniveaureduktioner på cirka 5 decibel er blevet dokumenteret for transformere bygget med automatiserede stablesystemer.
Forbedret pålidelighed
Præcisionsstabling reducerer risikoen for hot spots, delvis afladning og mekanisk træthed. Disse faktorer bidrager til længere levetid for transformatoren og lavere vedligeholdelseskrav.
Konsekvent kvalitet
Automatiserede linjer producerer identiske kvalitetsniveauer på tværs af alle kerner, hvilket eliminerer variabilitet introduceret af operatørens dygtighed eller træthed. Denne konsistens er afgørende for at opfylde strenge kundespecifikationer og lovmæssige krav.
Kernestablingsborde og -udstyr
Kernestabling kræver robust udstyr, der er i stand til at håndtere vægten og dimensionerne af transformerkerner. Stableborde danner grundlaget for både manuelle og automatiserede montageprocesser.
Nøgleudstyrsspecifikationer
- Kapacitetsområde: Stableborde fås med kapaciteter fra 1 ton op til 300 tons og mere.
- Stablehøjde: Systemer kan rumme stakhøjder op til 1.800 mm eller mere.
- Antal ben: Udstyr kan understøtte kerner med op til 5 ben.
- Placeringsmetoder: Stablestifter, sidestop og hjørnestop giver præcis lamineringspositionering.
- Yderligere udstyr: Presseenheder, omsnøringssystemer og forstablede opbevaringsreoler øger produktionseffektiviteten.
Disse udstyrsspecifikationer bestemmer typer og størrelser af transformere, der kan produceres. Producenter vælger udstyr baseret på deres produktportefølje og produktionskrav.
Almindelige spørgsmål om kernestabling og samlebånd
Q1: Hvad er kernestabling i transformerfremstilling?
Kernestabling er processen med at samle tynde, kornorienterede elektriske stållamineringer i kernestrukturen af en transformer. Lamineringerne er præcist justeret og stablet lag for lag for at skabe et komplet magnetisk kredsløb. Denne proces kræver nøjagtighed på mikronniveau for at sikre optimal transformatorydelse.
Q2: Hvad er forskellen mellem manuel og automatiseret kernestabling?
Manuel stabling er afhængig af dygtige teknikere til at placere hver laminering individuelt, mens automatiseret stabling bruger præcisionsudstyr med servostyring og sensorfeedback. Automatiserede systemer tilbyder højere konsistens, hurtigere produktionshastigheder og bedre kvalitetskontrol sammenlignet med manuelle metoder. De fleste moderne transformatorproducenter bruger automatiseret stabling til krafttransformatorer.
Spørgsmål 3: Hvad er trinoverfladesamlinger i kernestabling?
Step-lapsamlinger er metoden til at overlappe tilstødende lamineringer i kernen for at reducere luftspalter og minimere fluxlækage. Mellemrummet ved trinskødet skal holdes under 2 mm for at forhindre lokalt opvarmnings- og energitab. Korrekt trinopstilling er afgørende for transformerens effektivitet.
Q4: Hvilke faktorer påvirker kernestablingskvaliteten?
Kritiske faktorer omfatter lamineringsjusteringsnøjagtighed, stabeltæthed, spaltekontrol ved trinoverlappende samlinger, gratniveauer fra skæring, vinkelret på magnetiske kredsløb og konsistens af stablingstryk. Hver faktor skal kontrolleres omhyggeligt for at opnå optimal transformatorydelse.
Q5: Hvad er fordelene ved automatiseret kernestabling?
Automatiseret kernestabling leverer ensartet kvalitet, eliminerer menneskelige fejl, øger produktionskapaciteten, reducerer arbejdsomkostninger og forbedrer sikkerheden. Den producerer også kerner med lavere tomgangstab og reduceret driftsstøj sammenlignet med manuelt stablede kerner.
Q6: Hvordan fungerer en E-stacker i kernemontage?
En E-stabler integreres med kerneskæreudstyr for automatisk at placere lamineringer på kernestakken. Den modtager afskårne laminater fra skærelinjen, transporterer dem til stablepositionen ved hjælp af transportbånd og afsætter dem med præcis justering. E-stableren bevarer en ensartet stablingskvalitet på tværs af tusindvis af lamineringer.
Q7: Hvad er den typiske stablingssekvens for en E-type transformerkerne?
Stablingssekvensen for en E-type kerne involverer vekslende midterbenslamineringer med ydre benlamineringer i et specifikt mønster. Transportører transporterer hver laminering til dens udpegede position, hvor systemet roterer mellem center-, yder- og ågplaceringer. Denne sekvens bygger kernen lag for lag, indtil den fulde højde er opnået.
Q8: Hvilke kvalitetskontrolforanstaltninger bruges i kernestabling?
Kvalitetskontrolforanstaltninger omfatter lasermåling i realtid til højdeovervågning, synssystemer til dimensionsverifikation, sensorfeedback til kraftkontrol og datalogning for sporbarhed. Disse systemer registrerer og korrigerer afvigelser under stablingsprocessen for at sikre ensartet kvalitet.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Adresse
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Copyright © Jiangsu Jingtianxia Electric Technology Co., Ltd. Alle rettigheder forbeholdes.Specialiseret i fremstilling af transformatorkerner